Correlação das medições da Brookfield com Rheonics SRV na produção de maionese
A qualidade da maionese é determinada por sua reologia, particularmente pela viscosidade e tensão de escoamento, que são moldadas…
Tabela de conteúdo
O queijo é uma dieta básica em muitas partes do mundo. Os consumidores valorizam muito o sabor e a textura. Somando-se a importância da textura está a maneira intrincada como ela interage com seus colegas de equipe de alto perfil: sabor, aroma e sabor. Com o aumento da concorrência, há uma ênfase crescente na eficiência da produção e na qualidade do produto, o uso do controle de processo para atingir esses objetivos está se tornando universal, resultando em benefícios como melhoria da qualidade do produto, redução de desperdício, redução de custos de material e energia, otimização do processamento tempo e maior flexibilidade de processo.
A fabricação de queijo é um procedimento altamente padronizado durante o qual o leite é convertido em vários tipos de queijo por meio da desestabilização enzimática das proteínas da caseína para formar a coalhada. No entanto, a escala desse processo varia amplamente de produtor para produtor. O queijo pode ser fabricado em grandes laticínios comerciais em tanques que ocupam uma sala inteira, habilmente trabalhado em pequenos tonéis artesanais ou feito em uma grande panela em uma garagem residencial. Independentemente da escala, a determinação precisa do tempo de corte é extremamente importante para a qualidade e a quantidade do queijo a ser produzido.
No processamento diário de alimentos, a qualidade do produto final é altamente dependente da (s) matéria (s)-prima (s) usada (s), tipo e características dos ingredientes usados e da metodologia e tecnologia de processamento usadas. As matérias-primas podem variar devido a flutuações sazonais (como com o leite), existem vantagens particulares no uso de sensores que determinam o estado dinâmico de um processo on-line e em tempo real.
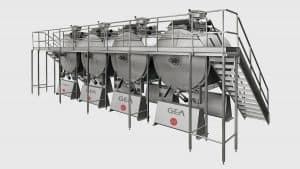
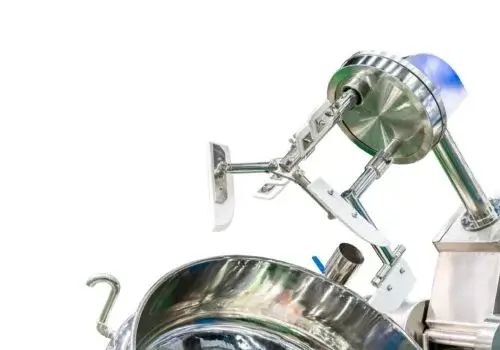
Figura 1: Coaguladores cilíndricos para processamento de coalhada (Fonte – GEA)
Queijo é definido como o produto fresco ou curado obtido pela coagulação do leite e posterior separação das fases líquida e sólida que constituem o coágulo do leite denominado soro e coalhada, respectivamente. A coalhada é posteriormente processada em queijo. A formação de um gel de leite e o corte do gel em grãos de coalhada para permitir a separação do soro de leite são duas das principais operações unitárias na fabricação de queijo. A primeira etapa da formação do gel consiste na desestabilização coloidal da micela de caseína devido à modificação química do revestimento peludo protetor de k-caseína pelos agentes coagulantes. A segunda etapa consiste na agregação das micelas de caseína desestabilizadas para formar a rede de gel. A reticulação adicional de micelas de caseína resulta no desenvolvimento de um gel firme.
Para a maioria dos tipos de queijo, a separação do soro e da coalhada não ocorre espontaneamente e requer o corte do gel em pequenos cubos (grãos da coalhada). Esta operação aumenta a relação superfície / volume do gel, permitindo que o soro escape enquanto os grãos da coalhada se contraem.
A taxa de retenção de sólidos do leite na coalhada depende muito da firmeza de corte do gel. A taxa de retenção de sólidos ou “rendimento da cuba”, ao contrário do rendimento geral do queijo, mede especificamente o desempenho da etapa de coagulação e representa a eficiência das etapas de coagulação e corte de gel para converter leite em coalhada de queijo.
Monitoramento de coagulação
O processo de coagulação do leite, em particular durante a produção de queijo, tem recebido muita atenção. A estimativa em tempo real da firmeza da coalhada e a previsão do momento do corte são essenciais para o controle da coagulação do leite durante a fabricação de queijo. Alterações na composição do leite e nas condições de coagulação exercem um impacto significativo na firmeza da coalhada e, consequentemente, no momento do corte.
As fábricas de menor escala tendem a ter cronogramas de produção mais flexíveis, o que contribui para aumentar a variabilidade na duração dos processos de coagulação. Por outro lado, as grandes fábricas são altamente automatizadas e os esquemas de produção são perfeitamente programados, o que muitas vezes impede a modificação do tempo de corte. Elas recorrem à padronização do leite para controle. Infelizmente, porém, sempre existe algum risco de alterações nas condições de processamento e erros humanos, o que pode resultar em perdas econômicas significativas devido à sequência de produção em larga escala.
Um sensor em linha monitorando a evolução da coagulação e dureza da coalhada poderia fornecer informações em tempo real que permitiriam aos operadores tomar as medidas adequadas para minimizar a perda de gordura e finos.
O que é 'tempo de corte' e por que o tempo de corte é tão importante?
Na produção de queijo, o coágulo precisa ser cortado quando ficar suficientemente firme para formar partículas discretas, que expelem o soro de leite sem se fragmentar. Por isso, o momento do corte da coalhada ocorre algum tempo depois do ponto de gelificação. Isso implica a necessidade de medir a firmeza de um gel à medida que ele se forma e até o ponto em que esteja pronto para ser sinerese.
A coagulação se completa quando um gel firme se forma a partir das proteínas agregadas. Esse ponto é conhecido como "momento de corte", ou seja, a etapa em que o gel deve ser cortado para separar a coalhada do soro líquido. Quando o gel é cortado, ele passa por sinérese, um processo pelo qual expulsa as proteínas do soro líquido. Ao término da sinérese, o produto final são partículas de coalhada suspensas em soro líquido.
A seleção do tempo de corte (CT) depende das propriedades reológicas e microestruturais dos géis, como firmeza do coágulo e capacidade de rearranjo que, por sua vez, dependem de fatores de coagulação, composição do leite e pré-tratamento do leite.
Por esse motivo, a seleção da CT afeta significativamente a umidade, o rendimento e a qualidade do queijo, bem como as perdas de gordura do soro. As velocidades de corte e agitação também podem ter um impacto considerável no tamanho das partículas da coalhada e/ou nas perdas de gordura para o soro durante a drenagem. Com velocidades de corte e agitação constantes, cortar o gel muito cedo aumenta o impacto mecânico dessas operações nos grãos da coalhada, o que resulta em maior quantidade de partículas finas e perdas de gordura do soro, diminuindo o rendimento do queijo.
Em contrapartida, o atraso no corte tende a produzir o efeito oposto no rendimento do queijo. No entanto, o atraso excessivo no corte também produz um gel excessivamente firme, incapaz de colapsar, o que aumenta o teor de umidade da coalhada. O excesso de umidade causa um aumento "falso" no rendimento e pode alterar o processo de maturação, comprometendo a qualidade do queijo. O impacto econômico, em termos de rendimento e qualidade, de uma seleção inadequada de corte não foi rigorosamente relatado.
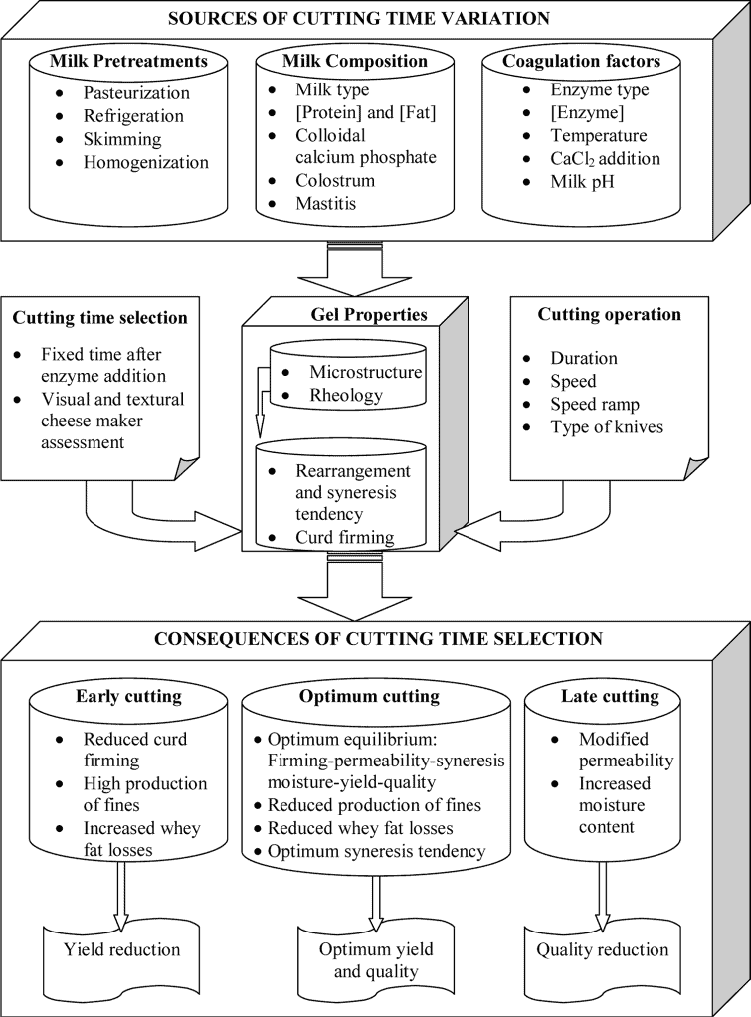
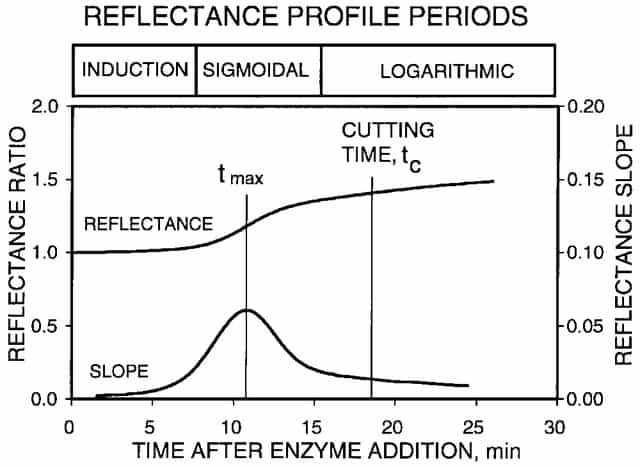
Figura 2: Métodos de previsão do tempo de corte na fabricação de queijo, M Castillo (2006)
Independentemente do tamanho do produtor e do tipo de queijo, a etapa de quebra do gel de leite é provavelmente a menos controlada no processo de fabricação de queijo, e grande parte do rendimento total depende dessa etapa crítica. Os queijeiros precisam de um instrumento para realizar medições precisas e em tempo real da firmeza do leite em coagulação, a fim de tomar a decisão correta no momento certo. As primeiras técnicas envolviam êmbolos ou diafragmas móveis, que detectavam a resistência do coágulo ao movimento. No entanto, esses métodos apresentavam a desvantagem de que o movimento tendia a romper o gel durante sua formação, interferindo assim na medição da elasticidade do gel. Embora tais dispositivos se mostrassem muito úteis para a pesquisa em fabricação de queijo, seu uso ficou restrito ao laboratório devido ao seu tamanho, às dificuldades de integração e ao fato de serem intrusivos em uma cuba de queijo.
Na prática, o gel geralmente é cortado após um tempo de reação predeterminado ou a critério do operador, com base na avaliação subjetiva das propriedades texturais e visuais do gel. É uma prática muito comum, mas sua confiabilidade é questionável, visto que muitos fatores podem alterar a firmeza da coalhada e a microestrutura do gel, variando o tempo ideal de corte.
Muitos fabricantes de queijo recorrem à palpação digital, uma técnica com desvantagens conhecidas, como a impossibilidade de realizar o teste em tempo real e a escassez de queijeiros experientes. Além disso, o método é subjetivo e não quantitativo. O método acima, no entanto, deixa uma ampla margem de variabilidade baseada no julgamento do avaliador. Com o crescimento da indústria de laticínios e a produção de queijo em instalações maiores, tornou-se evidente a necessidade de desenvolver um método mais científico e padronizado para determinar o momento ideal de corte.
Outra possibilidade é cortar a coalhada com base na inspeção empírica. Os queijeiros conseguem selecionar o momento ideal do corte com uma consistência impressionante, graças à experiência, mas certamente esse processo não pode ser otimizado pelo método de inspeção empírica.
A maioria dos sistemas não destrutivos mede alterações na condutividade de certas propriedades físicas, como corrente elétrica, calor, ultrassom ou radiação eletromagnética. A condutividade elétrica aumenta de 0.5% a 1% durante a coagulação do leite, mas essa técnica de monitoramento apresenta algumas limitações significativas, como um alto coeficiente de temperatura da condutividade e a possibilidade de interferência entre os eletrólitos originais do leite e a medição. Um sensor de condutividade térmica detecta alterações na transferência de calor por convecção de um "fio quente" para o leite circundante, causadas pela variação da viscosidade durante a coagulação.
O sensor de fio quente demonstrou medir o ponto de gelificação com muita precisão, mas não foi tão preciso na previsão do ponto de corte da coalhada. A viscosidade aumenta exponencialmente entre o início da agregação e o início da coagulação visível, o que torna o fio quente pouco adequado para medir a rigidez do gel. O fio quente também não é adequado para um ambiente proteico variável, visto que a proteína tem um grande efeito na taxa de firmeza da coalhada, mas apenas um efeito menor no tempo em que o gel começa a se formar, que é o que o fio quente mede.
A falta de uma caracterização de TC rigorosa e as mudanças usuais no conteúdo de proteína do leite estão forçando as fábricas de queijo modernas a padronizar o conteúdo de proteína do leite em uma tentativa de controlar a coagulação, endurecimento do gel, sinérese da coalhada, produção de queijo e qualidade do produto. Uma infinidade de diferentes técnicas foi proposta no período de mais de sete décadas para monitorar a coagulação do leite e a endurecimento da coalhada, o que mostra claramente que os requisitos industriais para a seleção de CT não foram totalmente atendidos pelos métodos tradicionais.
A interação de partículas de luz com partículas de matéria, após a qual as partículas de luz podem mudar de direção ou sofrer perda ou ganho parcial de energia, é conhecida como "dispersão da luz". Essa intensidade pode variar de acordo com os materiais com os quais a luz interage; portanto, a interpretação da dispersão da luz tem muitas aplicações. Uma dessas aplicações é no processo de fabricação de queijo, visto que diversos métodos ópticos foram desenvolvidos com sucesso para monitorar a coagulação e prever o tempo de corte de certos queijos. A luz se dispersa em todas as direções ao passar pela micela; consequentemente, há pouca absorção pela proteína.
No caso do monitoramento da coagulação ou da previsão do tempo de corte usando a dispersão da luz, diversos fatores entram em jogo. Primeiro, como mencionado anteriormente, a luz se dispersa nas micelas do leite em todas as direções. No entanto, no processo de fabricação do queijo, após a adição de uma enzima, as micelas começam a desnaturar e agregar. A dispersão da luz pelas micelas desnaturadas é muito mais intensa. Portanto, essa propriedade das interações da luz pode ser usada para quantificar a firmeza do coágulo.
Como o tempo de corte é selecionado com base em um modelo, sempre haverá alguma discrepância entre o tempo de corte real e o previsto. Ao lidar com alterações na composição e nos ingredientes, pode sempre haver a necessidade de desenvolver um novo modelo mais adequado para fazer previsões confiáveis, visto que esse método não é direto.
A correlação entre os parâmetros precisa ser gerada a partir do perfil de refletância difusa e do tempo de corte para desenvolver um algoritmo de previsão do tempo de corte. Sempre haverá um erro de medição associado aos métodos indiretos.
As maiores influências no processo de fabricação do queijo são as características do leite utilizado no processo. As proteínas do leite, em particular, são muito importantes para a qualidade do queijo, cujo resultado é altamente dependente da estrutura e das interações dessas proteínas. Mudanças na composição do leite podem influenciar o sabor e a textura do queijo de várias maneiras. Para esse fim, a composição do leite no processo de fabricação de queijo é altamente padronizada para atingir proporções uniformes de gordura para proteína, dependendo do tipo específico de leite desejado.
O efeito da sazonalidade do leite foi confundido por outras variáveis não controladas (tratamento térmico, temperatura, pH e tipo de coalho). Isso mostra o valor da medição on-line, uma vez que não foi possível prever a firmeza da coalhada em uma situação comercial de fabricação de queijo a partir de medições off-line devido aos efeitos interativos de tantas variáveis.
Medições de processo em linha para fabricação contínua para aumentar rendimentos, segurança e produtividade
À medida que a fabricação de queijo se tornou cada vez mais mecanizada e as questões de segurança alimentar se tornaram mais críticas, a fábrica de queijo comercial começou a operar em torno de uma série de cubas fechadas, com menos oportunidade para o fabricante de queijo avaliar manualmente a força do gel. A escala de operação das fábricas modernas, juntamente com as demandas cada vez maiores de controle de qualidade, levaram ao interesse em sistemas que monitoram a formação de coalhada on-line. Além disso, a operação simultânea de um conjunto de cubas de queijo requer um ciclo baseado no tempo, com todas as cubas enchendo e esvaziando em sequência para auxiliar um fluxo razoavelmente contínuo de leite da planta de entrada / pasteurização. Portanto, um dispositivo online para medir a formação de coalhada é altamente desejável, mas precisaria ser não intrusivo e limpo no local. Duas razões principais que podem tornar uma medição de processo em linha extremamente valiosa:
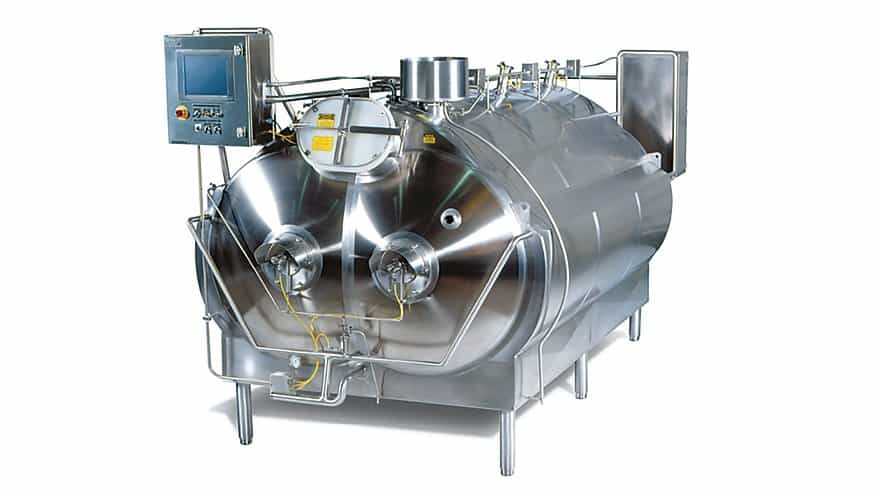

Figura 3: Cubas industriais de queijo (Fonte – TetraPak)
Viscosímetro em linha para tempo de corte
Os processos típicos de fabricação envolvidos no processamento de laticínios, como ciclos térmicos e operações mecânicas (agitação, filtração, amassamento, compressão, etc.), podem alterar significativamente as propriedades reológicas e, consequentemente, as características do produto final. Para controlar um processo de fabricação, é necessário primeiro identificar e, em seguida, medir uma qualidade ou parâmetro que caracterize o estado atual do processo. A viscosidade é uma propriedade física fundamental do leite em coagulação, que proporciona uma compreensão mais profunda do que está acontecendo em nível molecular e que, muitas vezes, caracteriza muito bem o estado de um processo, seja isoladamente ou em combinação com outras propriedades físicas e químicas.
Em comparação com outras medições online, como os métodos de fio quente e ópticos, a caracterização da viscosidade é um método direto – não há necessidade de depender de modelos de previsão ou estimativas. Um viscosímetro em linha, de tamanho compacto, é fácil de instalar, está em conformidade com as normas de higiene e integra-se facilmente ao sistema PLC industrial, proporcionando um valor significativo para os fabricantes de laticínios, permitindo o controle preciso do tempo de corte do queijo.
Muito mais do que apenas reduzir a determinação do tempo para os fabricantes de queijo
O queijo produzido precisa ser de alta qualidade consistente, atendendo a especificações rigorosas, a partir de matérias-primas que podem variar em sua composição ou propriedades físicas. O consumidor espera que o produto tenha uma textura adequada e consistente – uma propriedade influenciada pela viscosidade.
Em resumo, a medição e o controle da viscosidade em linha podem fornecer um meio eficaz e benéfico de controle de processo na fabricação de queijo, principalmente das seguintes maneiras:
Por essas razões, a medição da viscosidade obtida com um viscosímetro em linha pode fornecer um excelente benchmark de QC e garantir QA / QC do processo e do produto final.
Engenheiros e operadores de fábricas de processamento de laticínios reconhecem a necessidade de realizar medições de viscosidade e intervir por meio de ações corretivas apropriadas para garantir uma reologia de produto consistente e de alta qualidade. No entanto, realizar essas medições tem sido um desafio ao longo dos anos.
Amostras instantâneas off-line simplesmente não são confiáveis e não são adequadas para a indústria de laticínios
Monitorar a viscosidade de um fluido em um processo geralmente envolve coletar uma amostra do fluido de um tanque ou tubulação e levá-la a um laboratório, onde suas propriedades reológicas são medidas em um viscosímetro ou reômetro. Com base nos resultados, o operador do processo deve ser informado se o fluido está na viscosidade desejada ou se alguma ação adicional é necessária, sendo que novas medições devem ser feitas após a intervenção. Esse sistema é chamado de controle offline ou manual, com diversas desvantagens óbvias: é demorado e frequentemente impreciso, mesmo com operadores experientes. Na maioria das vezes, os resultados chegam tarde demais para salvar um lote.
A alternativa é utilizar um viscosímetro em linha que monitore continuamente a viscosidade do fluido do processo ao longo de todo o processo. Este instrumento fornece um sinal de saída que, se exibido, oferece ao operador as informações necessárias para controlar o processo. Alternativamente, as saídas do viscosímetro podem ser conectadas a um CLP (Controlador Lógico Programável) / SDCD (Sistema de Controle Digital) para controle automático do processo.
Problemas com viscosímetros convencionais para instalação em linha
Os viscosímetros tradicionais enfrentam problemas relacionados ao fluxo de fluidos em instalações de tubulação e mistura em tanques. Em geral, os viscosímetros não funcionam adequadamente em fluxo turbulento. Os instrumentos rotacionais operam apenas até uma determinada vazão máxima. O fluxo precisa ser controlado para viscosímetros de queda de pressão. Problemas relacionados ao fluxo podem ser evitados instalando o viscosímetro em linha e condicionando o fluxo da amostra para se adequar ao instrumento. O tempo de resposta do instrumento pode ser relacionado às condições de fluxo, pois uma taxa de renovação da amostra adequada é necessária para um controle eficaz. No caso de instalação em tanque, é desejável posicionar o instrumento de forma que o fluido adjacente represente o estado geral do fluido do processo e evitar "áreas mortas". Os instrumentos utilizados em um ambiente de processo devem ser robustos e capazes de resistir a quaisquer materiais corrosivos que possam encontrar, especialmente durante a limpeza.
Em processos contínuos de fabricação de alimentos, como a produção de queijo, o monitoramento em tempo real e em linha é essencial para um controle preciso do processo. Ao medir continuamente as condições do processo, os fabricantes podem otimizar o desempenho, melhorar a consistência do produto e reduzir o desperdício.
Para serem eficazes nesses ambientes industriais, os sensores devem integrar-se perfeitamente aos sistemas de controle, fornecer medições estáveis sob condições variáveis de fluxo e ambientais e manter uma operação higiênica e confiável ao longo do tempo e das mudanças de temperatura.
RheonicsOs sensores em linha são projetados para atender a essas demandas, permitindo níveis mais altos de automação e apoiando a transformação digital na produção de laticínios. Com dados de processo confiáveis, os engenheiros da planta podem implementar manutenção preditiva, melhorar a eficiência operacional e garantir qualidade, rendimento e desempenho consistentes do produto.
Durante a produção de queijo, a viscosidade está diretamente relacionada à firmeza da coalhada. Rheonics Os sensores SRV e SRD permitem o monitoramento em tempo real do desenvolvimento da firmeza durante a coagulação, possibilitando a detecção precisa do ponto de corte ideal e melhorando o rendimento e a consistência geral.
Rheonics Os sensores são baseados na tecnologia patenteada de Ressonador Torsional Balanceado (BTR), oferecendo diversas vantagens:
Essas características resultam em medições altamente confiáveis e custos operacionais extremamente baixos ao longo da vida útil.
Todas as Rheonics As sondas do tipo SR são projetadas com construção higiênica, tornando-as adequadas para aplicações sanitárias. Certificações como 3-A e EHEDG estão disponíveis quando necessárias. Para mais detalhes, visite [link para o site]. Rheonics instalação higiênica e sanitária.
Figura 4: Certificações de higiene disponíveis para Rheonics Sensores
Rheonics CoaguTrack RPS É uma solução completa para monitoramento da cinética de coagulação e firmeza. O sistema combina sensores em linha com software industrial e integração de controle para rastrear:
O sistema sinaliza automaticamente o ponto de corte ideal com base em parâmetros de receita predefinidos. Isso garante a máxima retenção de sólidos do leite e a consistência da qualidade do produto.
CoaguTrack Pode ser integrado diretamente em sistemas de automação de fábrica ou operado por meio de um painel de controle local, permitindo fluxos de trabalho automatizados e com assistência do operador.
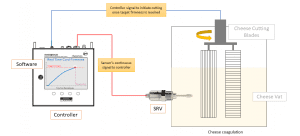
Figura 5: Visão geral de Rheonics RPS CoaguTrack Implementado na produção de queijo.
Rheonics Normalmente, os sensores são instalados diretamente na cuba de queijo para monitoramento em tempo real. Essa configuração em linha elimina a necessidade de sistemas de bypass e garante medições estáveis e precisas, independentemente das condições de fluxo ou vibração.
Para monitoramento da coagulação do queijo, Rheonics As sondas de sensor SRV e SRD são instaladas diretamente na cuba de queijo para realizar medições em tempo real de viscosidade (firmeza) e densidade. Não é necessária linha de derivação: o sensor pode ser imerso diretamente no sistema; a vazão e as vibrações não afetam a estabilidade e a precisão da medição. Otimize o desempenho da mistura realizando testes repetidos, consecutivos e consistentes no fluido.
As seguintes variantes de sonda são recomendadas para esta aplicação. Elas possuem certificações 3-A e EHEDG. Para uma instalação totalmente higiênica, siga as instruções. Manual EHEDG e as recomendações apresentadas abaixo.
Variante X1-12G: Conexão roscada G1/2”, ideal para instalações embutidas com zonas mortas mínimas ou inexistentes. Recomenda-se o uso com os acessórios HAW-12G-OTK e PLG-12G, weldolet e bling plug, respectivamente. A vantagem desta solução é a eliminação de zonas mortas, pois cria uma instalação embutida.
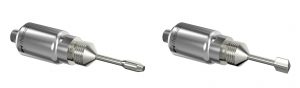
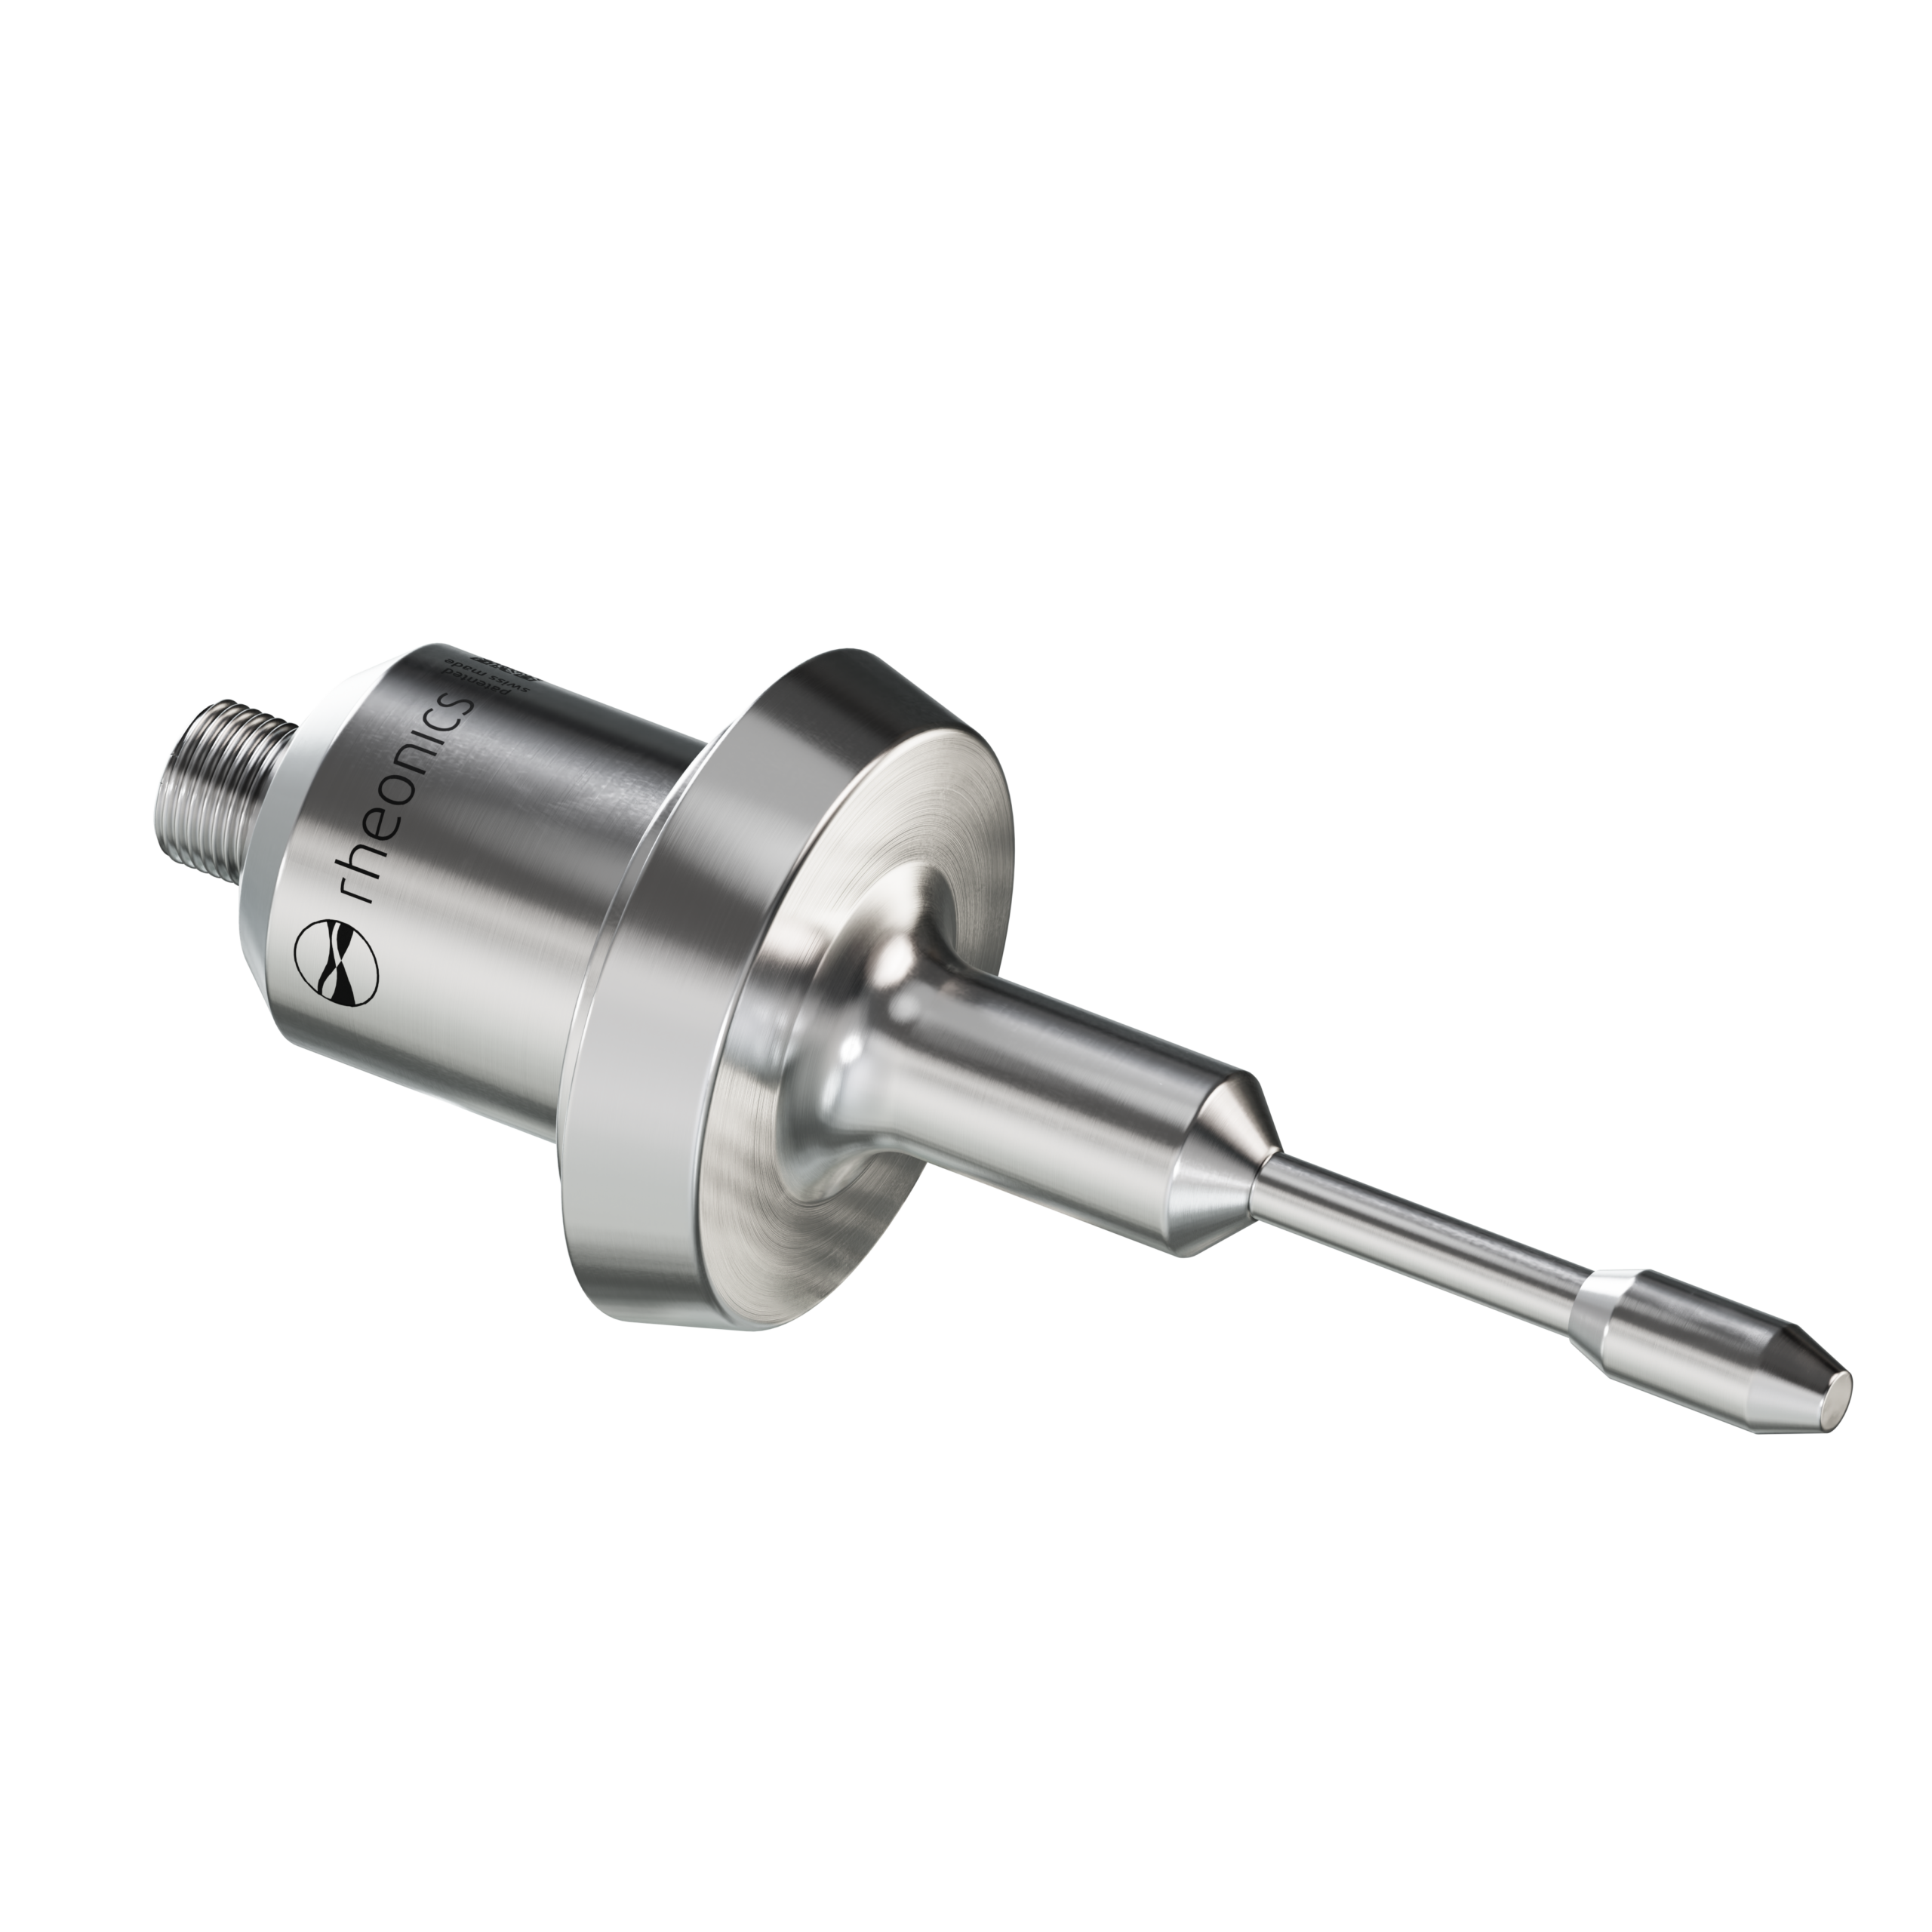
Figura 6: Medidor de densidade e viscosidade em linha SRV e SRD X1-12G Rosca G1/2″
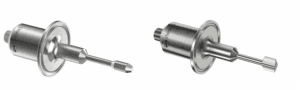
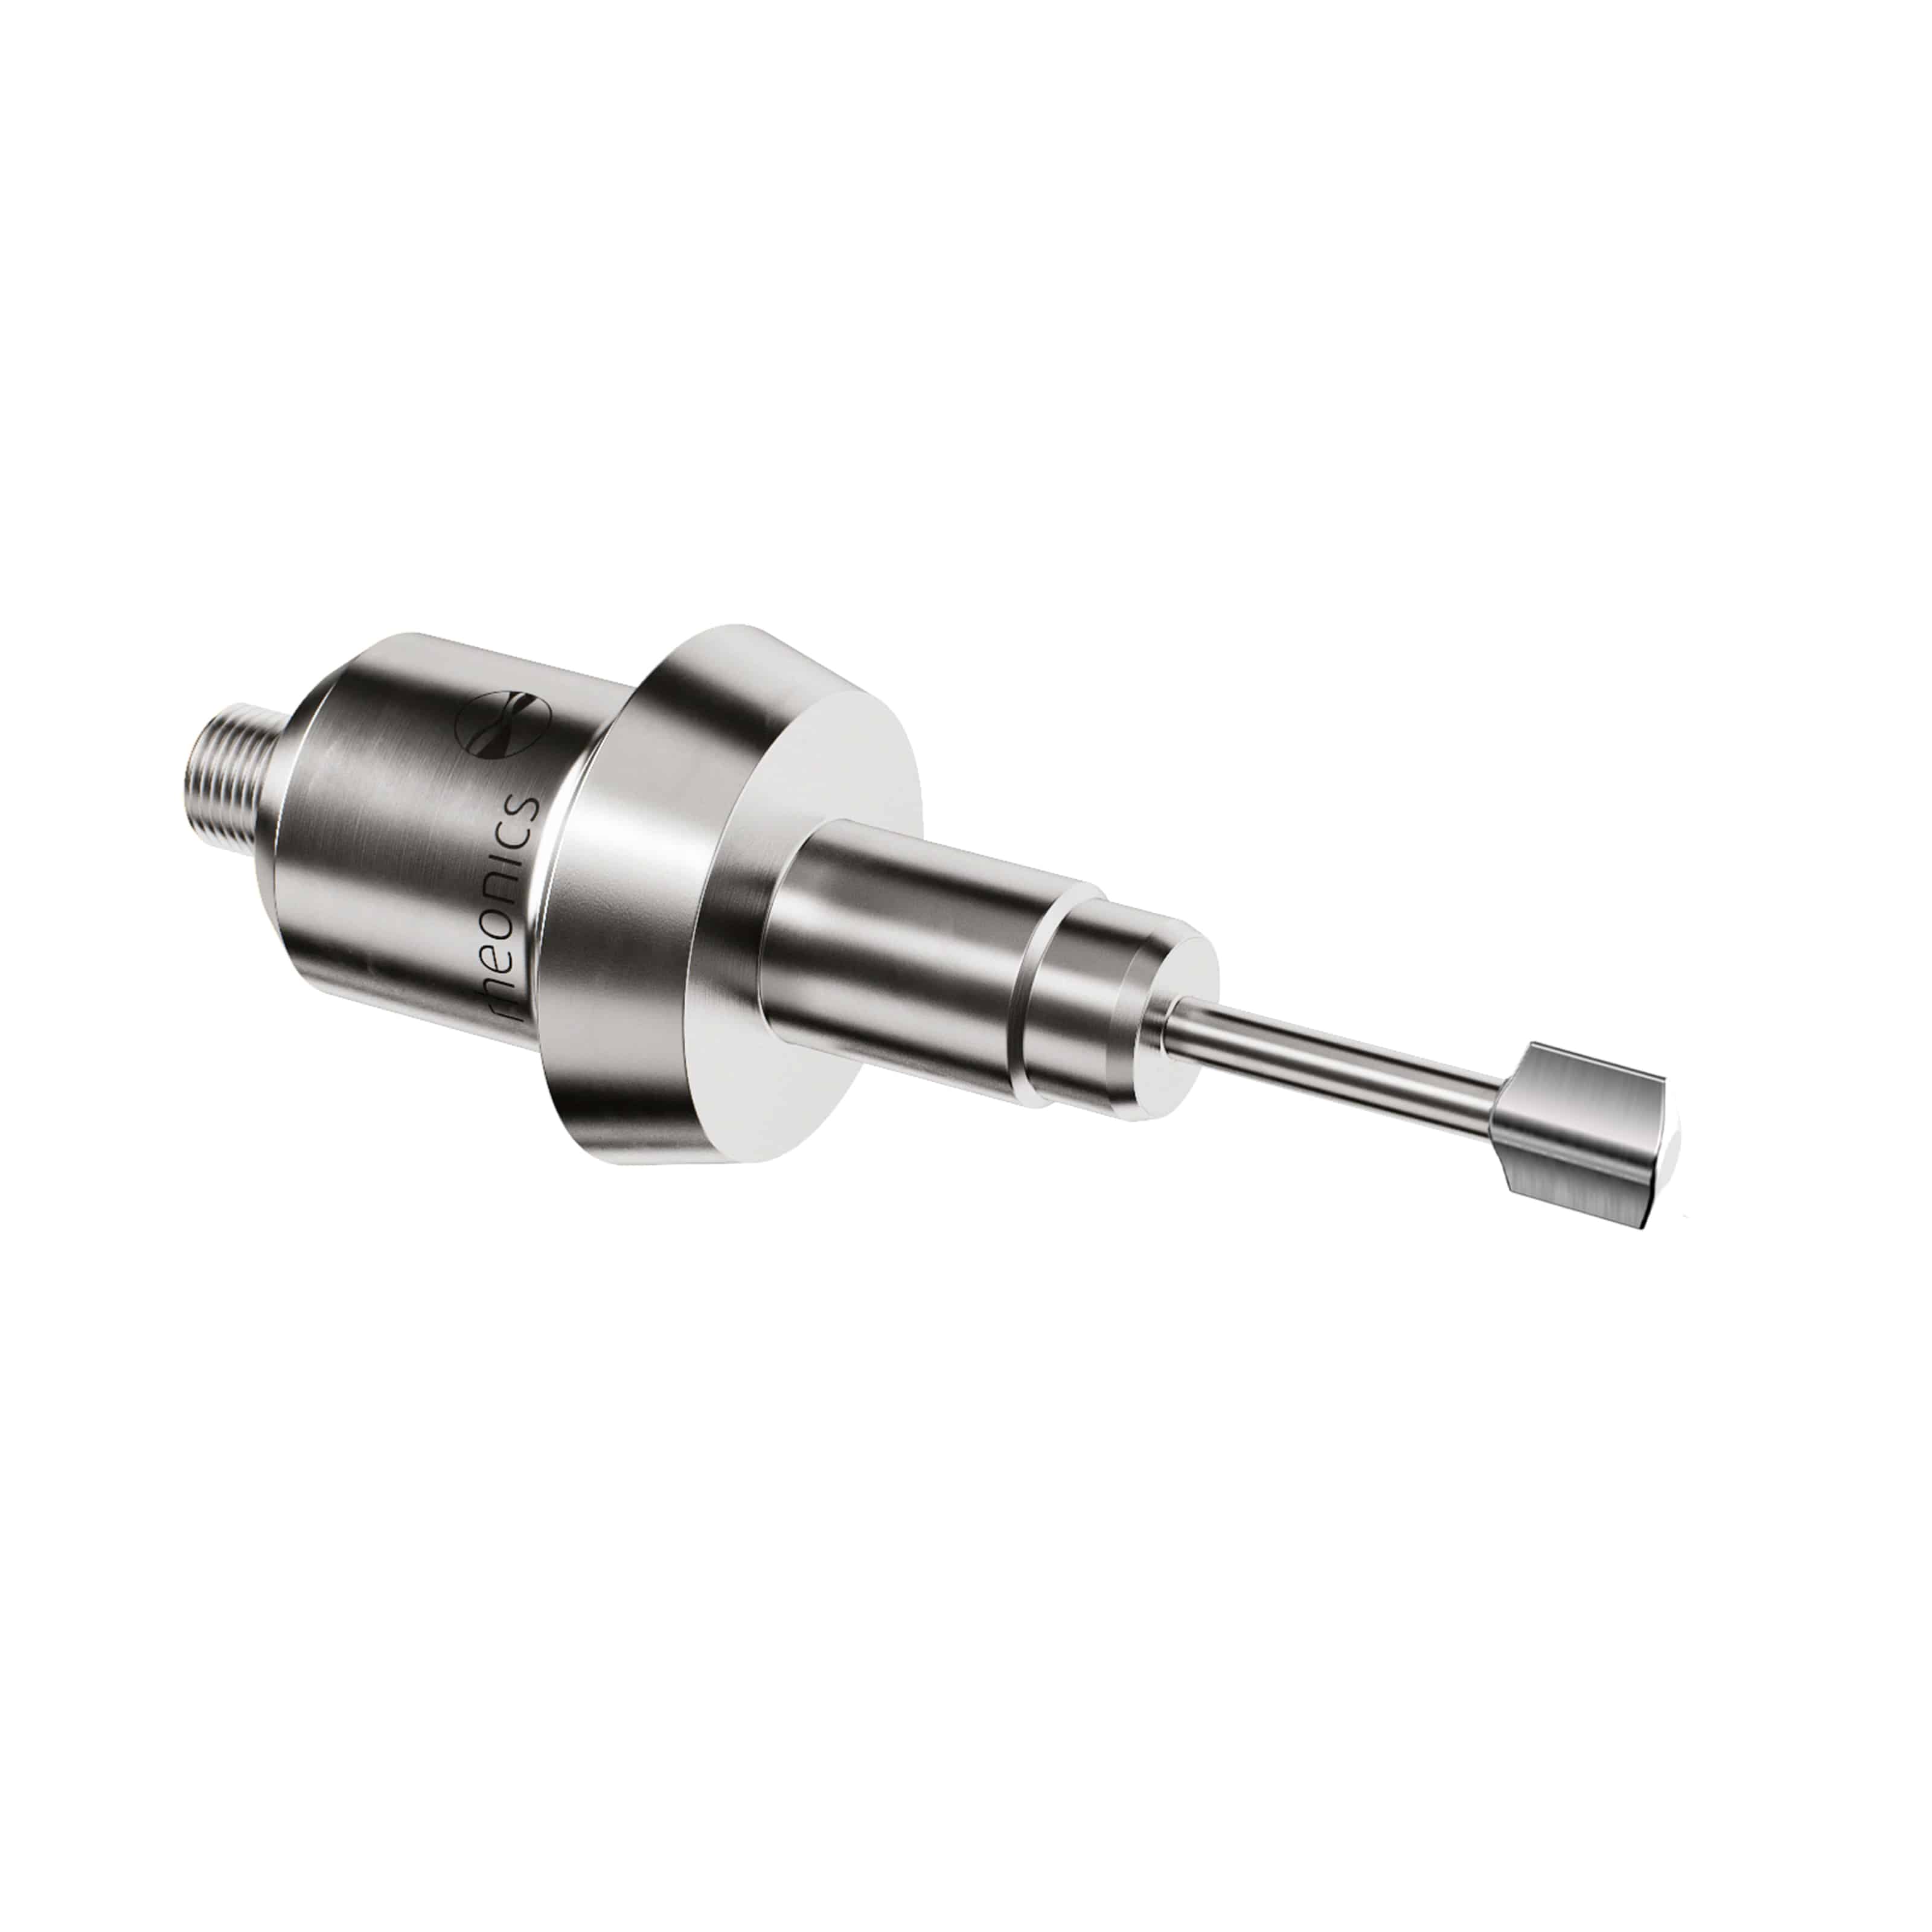
Figura 7: Medidor de densidade e viscosidade em linha SRV e SRD X3-15T Tri-Clamp 1.5 "
Variantes adicionais: Estão disponíveis flanges Varinline e outras conexões de processo higiênicas. Sondas de inserção longas também são oferecidas (variante X5).
Para medições precisas, ambos os sensores SRV e SRD devem estar:
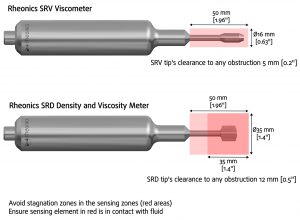
Figura 8: Rheonics Áreas de detecção SRV e SRD
Para instalação na cuba de queijo, Rheonics As sondas devem ser inseridas o suficiente para que a área de detecção fique imersa no fluido de interesse. Isso geralmente é obtido com portas soldadas. Para aplicações higiênicas, Rheonics oferece acessórios weldolet para G 1/2” e Tri-Clamp Conexões de processo. Esses weldolets têm uma altura reduzida, o que minimiza ou elimina completamente as zonas mortas na instalação.
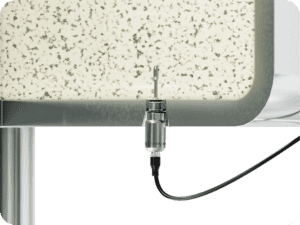
Figura 9: Rheonics SRV-X1-12G montado no fundo da cuba de queijo usando weldolet HAW-12G
O HAW-12G-OTK é um adaptador higiênico Weldolet projetado para sensores com conexões de rosca G 1/2”. Ele proporciona uma vedação segura e higiênica, além de imersão adequada para aplicações que exigem higiene. Para mais detalhes, consulte [link para a documentação]. HAW-12G-OTK.
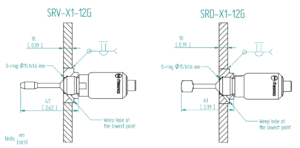
Figura 10: Rheonics Instalação embutida HAW-12G-OTK
O WFT-15T é um produto higiênico. Tri-Clamp weldolet projetado para sensores com Tri-Clamp conexões de processo. Garante uma vedação confiável e higiênica e a imersão adequada do elemento sensor em aplicações higiênicas. Para mais detalhes, consulte WFT-15T.
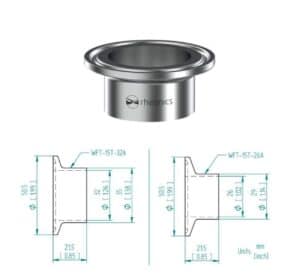
Figura 11: Rheonics ponteiras encurtadas WFT-15T
Esta instalação consiste em fixar a sonda à parede do recipiente e imergi-la verticalmente no fluido. Isso é possível em alguns tipos de recipientes com tampa aberta ou em configurações de teste como pequenos recipientes ou béqueres. A vantagem desta instalação é a acessibilidade à sonda e a facilidade de remoção, se necessário.
Rheonics Oferece alguns acessórios para fixação e montagem da sonda em tanques abertos. Por exemplo, o Acessório APC e Kits de montagem São utilizadas para fixar a sonda a um ponto fixo no tanque. Esta instalação geralmente requer uma variante de sonda de inserção longa, ou seja, -X5 or -X8.
Figura 12: Rheonics Exemplo de kit de montagem para instalação pela parte superior do tanque.
Após a instalação do Rheonics sensor e/ou Rheonics RPS CoaguTrackGeralmente, observa-se um período inicial de monitoramento e aprendizado. Procedimentos operacionais normais, como inspeção visual ou corte em intervalos predefinidos, ainda são necessários para controlar o processo. Recomenda-se que isso ocorra durante algumas semanas e com o máximo de produtos/receitas que a empresa produz, a fim de obter dados representativos de boa qualidade. Rheonics Sensores. Recomenda-se a realização de medições externas comuns na produção de queijo antes, durante e após a produção, como quantidades de coalho, proteína, leite, gordura, peso do queijo final, pH, etc., para que essas variáveis possam ser posteriormente utilizadas na análise de dados. O objetivo é estabelecer os limiares de firmeza ideais para cada receita. Uma vez obtidos esses limiares, a automação completa pode ser implementada.
Assim que forem coletados dados suficientes:
Rheonics As sondas de sensor podem ser montadas no fundo, na parede ou no topo do tanque. A maioria dos clientes decide o melhor ponto de instalação considerando as restrições do projeto do tanque. No entanto, realizar testes em diferentes pontos, mesmo simultaneamente com múltiplas sondas, pode ser um desafio. Rheonics Com sensores, é possível entender onde as melhores e mais representativas medições são obtidas. Diferentes produtos e receitas podem apresentar dados mais valiosos em diferentes pontos do tanque.
A qualidade da maionese é determinada por sua reologia, particularmente pela viscosidade e tensão de escoamento, que são moldadas…
A atomização é um processo usado para quebrar um líquido em gotículas finas, geralmente feito…
Maionese, um condimento apreciado mundialmente, é uma emulsão clássica de óleo em água, diferente das emulsões de água em óleo como…
Para engenheiros de processo, é essencial desenvolver um método eficiente e confiável para monitorar e…
O processo de conversão de leite líquido em pó seco envolve a remoção da maior parte da água…
Principais vantagens do gerenciamento de viscosidade em aplicações de mistura: Operações de mistura precisas e eficientes - significativo ...